Eesti Keel
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Uudised
Millised kulukad allavoolu tõrked tulenevad tähelepanuta jäetud spline-võlli tootmisprotsessi lünkadest?
Feida-mehaaniline töötlemineRistkülikukujuline spline võllteenus integreerib tootmiseelse DFM-i ülevaatuse, kuumtöötlusjärgse täppisviimistluse ja kogu partii materjali jõudluse dokumentatsiooni, mis leevendab väsimusmurde, audititõkkeid ja prototüübi ümbertöötamise riske piiriüleste masinate tootjate jaoks.
1. Karastusjärgne täppisviimistlus kompenseerib kuumusest põhjustatud splaini geomeetrilisi moonutusi
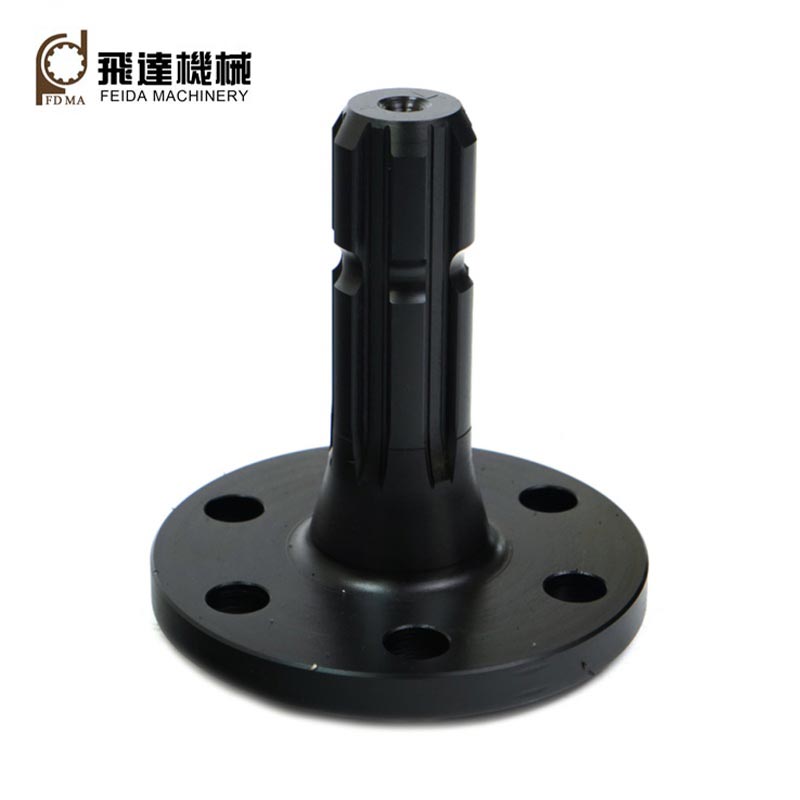
Paljud alltöövõtutöökojad teostavad kõik splainfreesimised enne karastamist, ilma sekundaarse viimistluseta pärast kõvenemist. Jahutusest põhjustatud sisepinge ümberjaotumine põhjustab võlli painde, hambasammu kõrvalekalde ja külgmise paralleelsuse vead, mida ei saa esialgse pehme olekuga töötlemisega parandada. Põllumajandus- ja ehitusmasinatele tüüpilise vahelduva põrutusmomendi korral kannavad ülekantavat koormust ainult osalised spline-hambad, tekitades pinge kontsentratsiooni hambajuurtes ja varajase väsimuspragu. Feida-Machining säilitab kontrollitud viimistlusvaru, teostades täppislihvimist pärast karastamine ja karastamine. Kriitilised geomeetrilised tolerantsid, sealhulgas hammaste vahe, külgede paralleelsus ja võlli koaksiaalsus, jäävad DIN5461 spetsifikatsiooni piiridesse, tagades ühtlase mitme hamba koormuse jagamise ja pikendades komponentide kasutusiga tsüklilise löögikoormusega töökeskkonnas.
2. End-to-end-in-house töötlemine säilitab täielikud materjali ja protsessi jälgitavuse andmed
Kui toormaterjali lõikamine, splain-töötlemine, kuumtöötlemine ja pinnaviimistlus on jagatud mitme välise alltöövõtja vahel, ei saa tootjad koostada ühtseid partiitasemel arhiive, sealhulgas terasekvaliteediga MTC-d, jahutustemperatuuri logisid ja lõplikke mõõtmete kontrollimise aruandeid. Rahvusvahelised masinate hankeauditid nõuavad komponentide täielikku jälgitavust; killustatud tarneahelad toovad kaasa eelkvalifitseerimise tagasilükkamise. Feida viib kogu tootmise töövoo lõpule oma rajatises. Iga partii salvestab toorriba identifitseerimisandmed, kuumtöötluskõvera kirjed ja CMM-i kontrolliandmed. Tarnimisel on saadaval täielikud ingliskeelsed dokumendipaketid, mis aitavad originaalseadmete tootjatel täita tarnija auditi nõudeid ilma kuluka kolmanda osapoole kordustestimiseta.
3. Kontrollitud hambakülje pinna kvaliteet vähendab määrdumise ja korrosiooni kulumise ohtu
Karedad, halvasti viimistletud spline-hammaste küljed tekitavad mikroaspereid. Väike suhteline libisemine võlli ja vastasrummu vahel pideva masina tekitatud vibratsiooni mõjul tekitab abrasiivset oksiidijäätmeid (murdev korrosioon). Need kõvad osakesed ringlevad sobivusruumi sees ja hõõruvad pidevalt kontaktpindu, suurendades tagasilööki ja tuues kaasa ülekandemüra ja võimaliku krampe. Feida optimeerib spline-lihvimisoperatsioonide ettenihke parameetreid, saavutades ühtlased madala kareduse hambakülje pinnad. Kontrollitud pinnakvaliteet vähendab mikrokontakte, mis põhjustavad kahjustusi, stabiliseerides tolmu ja vibratsiooniga kokkupuutuvate välitingimustes kasutatavate liikurmasinate pikaajalise jõuülekande.
4. Varajase faasi DFM-i ülevaatus tuvastab spline-struktuuri riskid enne ametlikku tööriistainvesteeringut
Paljud kohandatud osade müüjad järgivad rangelt klientide jooniseid ilma valmistatavust hindamata. Mõned joonisel määratletud splain-juure raadiused, võlli õhukeseseinalised lõigud või ebaharilikud hambalaiuse kombinatsioonid tekitavad raskesti lahendatavaid karastus-pragusid või saavutamatuid tolerantsinõudeid. Probleemid ilmnevad alles pärast lõikeriistade tellimist ja prototüübiosade valmistamist, mis sunnib tegema jooniseid, lisakulusid tööriistadele ja projekti ajakava nihkumist. Feida mehaanikainseneride meeskond teostab DFM-i hindamist RFQ-etapis, vaadates üle splaini-juure pingevabastusfileed, lõigu paksuse jaotuse ja tolerantsi realiseeritavuse. Võimalikud tootmisest põhjustatud rikkerežiimid märgitakse enne tööriistade valmistamist, vähendades kulukaid hilise faasi ümberkujundamise tsükleid OEM-i uute tootearendusprojektide jaoks.
5. Materjaliklassi sobitamine tasakaalustab löögikindluse ja pinna kõvaduse eesmärgid
Vale terase klassi valik loob vastuolulisi tulemusi: madala legeeritud süsinikteras saavutab pinna kõvaduse, kuid sellel puudub südamiku sitkus ja äkiliste löökide korral tekivad praod; üle legeeritud materjal toob kaasa liigse karastamise ja moonutamise riski ning tõstab asjatult komponentide maksumust. Feida valib ja kontrollib töödeldava detaili terast vastavalt dokumenteeritud seadme pöördemomendi ja löökkoormuse nõuetele. Jahutamise karastamise parameetrid on häälestatud tasakaalustama hamba külje kulumiskindlust ja võlli südamiku löögikindlust, vältides nii hapra hambajuure murdumist kui ka külje kiiret hõõrdumist erinevates töötingimustes kasutatavate masinate jaoks.
6. Projektispetsiifilised mõõtmete kontrollimise protokollid tagavad partiidevahelise järjepidevuse
Väikeste partiide kohandatud spline-võlli tellimused kontrollitakse sageli ainult kohapealse mõõtmete kontrollimisega. Ilma fikseeritud kontrolliüksuste kontroll-loenditeta, mis hõlmavad hammaste paksust, sammu akumulatsiooniviga ja väljavoolu, ilmnevad tootmispartiide vahel märgatavad jõudluse erinevused. Valmis masinasse kokkupanemisel põhjustavad ebajärjekindlad splaini-sobitusomadused hajutatud väljatõrgete määra. Feida rakendab iga kohandatud spline-võlli tellimuse jaoks projektile kohandatud kontrollimise kontroll-loendeid, teostades CMM-i mõõtmisi splini geomeetria võtmeindikaatoritel. Ühtsed aktsepteerimiskriteeriumid jõustatakse partiide kaupa, stabiliseerides originaalseadmete tootjate seeriatootmise koosteliinide vahetatavust.
Seotud uudised
- Kuidas parandavad spiraalsed koonushammasrattad jõuülekannet nõudlikes masinates?
- Mille poolest on hammasrattad usaldusväärse jõuülekande jaoks hädavajalikud?
- Kuidas sisemised käigud parandavad täpsust ja jõuülekannet?
- Miks on plastikust spiraalsed hammasrattad tänapäevaste mehaaniliste süsteemide jaoks usaldusväärseks valikuks?
- Kas ettevõttesisene spline-tootmine suudab lahendada masinate originaalseadmete tootjate kulukaid probleeme, mis tulenevad rikkest?
- Kas täisprotsessiga integreeritud hammasrataste töötlemine vähendab välismaiste reduktorite tootjate kolme peamist varjatud hankekahju?
Jäta mulle sõnum