Eesti Keel
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Uudised
Kas ettevõttesisene spline-tootmine suudab lahendada masinate originaalseadmete tootjate kulukaid probleeme, mis tulenevad rikkest?
Põllumajandusseadmete ja elektritööriistade originaalseadmete tootjad kogu maailma turgudel puutuvad hankimisel kokku kulukate probleemidega.ristkülikukujulised spline-võllidmitmest allhankelepingust koosnevatest tarneahelatest. Sisseostetud termiline töötlemine toob kaasa ebaühtlase kõvaduse, mis põhjustab tugeva vahelduva pöördemomendi korral spline-hamba murdumise. Hajutatud treimise, hööveldamise ja lihvimise töövood loovad ebastabiilsed küljetolerantsid, mis põhjustavad konveieri ummistusi ja ümbertöötlemist. Killustatud tootmine hävitab ka partiitaseme jälgitavuse, aeglustades või peatades kolmandate osapoolte tarnijate auditeid. Feida hoiab sepistamist, splaini vormimist, kontrollitud kuumtöötlemist ja täppislihvimist ühe tehase katuse all, säilitades ISO6-10 mõõtmete täpsuse, pakkudes samal ajal täielikku protsessi jälgitavuse dokumentatsiooni, et leevendada võlli enneaegset purunemist, montaaži seisakuid ja auditi viivitusi rahvusvaheliste masinaostjate jaoks.
1. Majasisene kuumtöötlus stabiliseerib kõvadust ja vähendab splaini juurte väsimuskahjustusi
Enamik kolmandatest osapooltest splaini tarnijaid tellib karastus-karastustööd väljast. Reguleerimata ahjutsüklid loovad ebaühtlase kõvaduse jaotumise: hambapindadel puudub kulumiskindlus, samas kui võlli südamikud kaotavad vajaliku sitkuse. Ebatasasel põllumaal töötavate traktorite puhul tekitab korduv põrutusmoment kergesti juurepragusid ja võlli äkilist purunemist, mille tulemuseks on kulukad põllud. Feida kasutab sõltumatuid karastus- ja induktsioonkarastusahjusid, mis lukustavad materjalispetsiifilised kütte-jahutuskõverad. Iga tootmispartii säilitab täielikud ahju logiandmed, pakkudes tasakaalustatud jõudlust pinna kõvaduse ja substraadi sitkuse vahel, et vähendada raskeveokite masinate splaini purunemise tõenäosust.
2. Sünkroniseeritud hõõrdlihvimine säilitab spline-külje konsistentsi sujuvaks kokkupanekuks
Kui splaini töötlemine ja viimistluslihvimine lõpetatakse eraldi töökodades, triivivad hammaste paralleelsus ja hambalaiuse tolerantsid vahemikust välja. Masstootmise kokkupanemise ajal seisavad töötajad silmitsi sunnitud pressimise või liigse kliirensiga, mis vähendab töökoja läbilaskevõimet ja suurendab ümbertöötlemiskulusid. Kogu ristkülikukujulise splaini vormimine ja järelkõvenemine toimub ühtsete sisemiste CNC-seadmetega, mis vastavad rangelt ISO4156 tööstuslikele splainistandarditele. Hamba külje tasasuse vead jäävad mikronite piiridesse, võimaldades elektriliste tööriistade ja põllumajandusmasinate koostetehastes sujuvalt sobitada vastashülssidega ilma teisese käsitsi korrigeerimiseta.
3. End-to-end jälgitavuse dokumentatsioon kiirendab välismaiste tarnijate kvalifikatsiooniauditeid
Detsentraliseeritud mitut tehast hõlmav töötlemine ei saa ühendada toormaterjali testimise sertifikaate, kuumtöötlemise dokumente ja CMM-i kontrolliaruandeid ühtseteks partiifailideks. Paljud Euroopa ja Põhja-Ameerika masinabrändid peatavad tarnijate läbivaatamise edenemise ilma täielike jälgimispakettideta. Feida salvestab ülevaatusdokumendid, mis hõlmavad tooraine sissetulevaid kontrolle kuni viimistletud võlli koordinaatide mõõtmiseni. Ingliskeelseid täiskomplekti auditidokumente saab väljastada iga saadetise kõrval, eemaldades ülemaailmsete tarnijate kvalifitseerimise protseduuride käigus täiendavad kolmanda osapoole testimistsüklid.
4. Sihtotstarbeline sulamimaterjalide valik sobib erinevate pöördemomendi-koormuse tööstsenaariumidega
Üldised üheklassi terasest toorikud ei sobi erinevate töötingimustega. Tavalised süsinikterasest sooned kuluvad kiiresti talukoha löökide ja mustuse mõjul; liiga rabedad kõrgsulamist toorikud kipuvad sagedase käivitus-seiskamiskoormuse korral pragunema. Materjalide valikul järgitakse tegelikke seadmete pöördemomendi nõudeid: tavaline süsinikteras kergete elektritööriistade jaoks, 40Cr legeerteras keskmise klassi põllumajandusmasinate jaoks ja värvilised metallid madala müratasemega jõuülekandesõlmede jaoks. Mõistlik materjali klassifitseerimine pikendab kasutusiga muutuva koormuse ja keskkonnatingimuste korral.
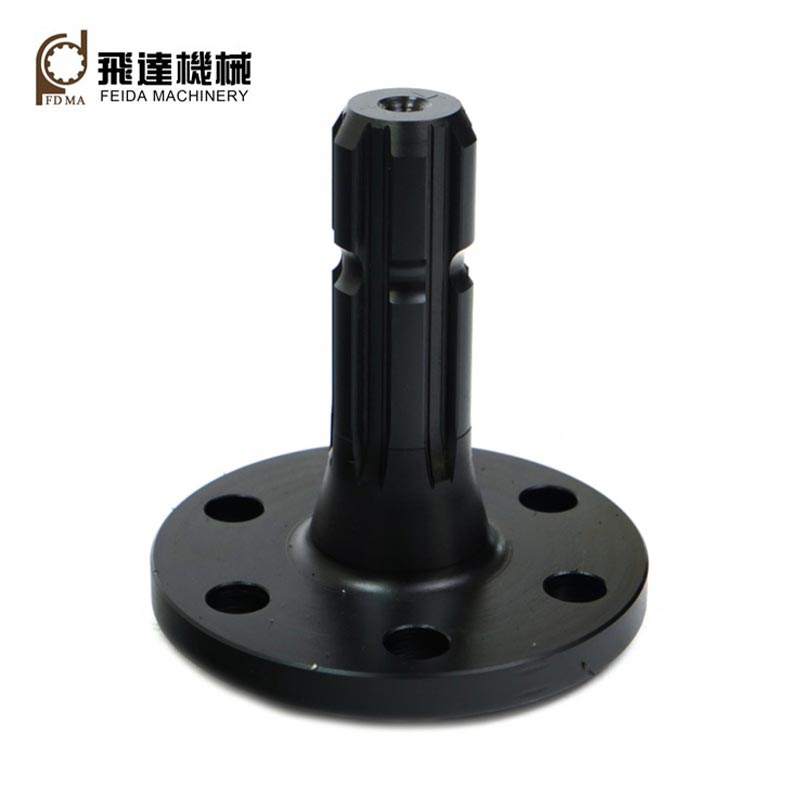
5. Laos olevad rikkalikud tööriistad lühendavad kohandatud spline-võlli prototüübi arendamiseks kuluvat aega
Paljud spline-komponentide tootjad omavad ainult osamooduliga lõikureid. Kohandatud mittestandardsed ristkülikukujulised splainid nõuavad uute tööriistade valmistamist, venitades uute masinamudelite uurimis- ja arendustegevuse kontrollitsükleid. Feida haldab täielikku hobbing-tööriistade raamatukogu, mis hõlmab M0,5-M5 mooduli ulatust. Hammaste kogust, võlli pikkust ja välisläbimõõtu saab reguleerida ilma suurte lisatööriistadeta. Kohandatud näidiste töötlemine kestab 20 tööpäeva, aidates ülemeremaade mehaaniliste uurimis- ja arendusmeeskondadel kiirendada uute toodete iteratsiooni ja turuletuleku ajakavasid.
6. Mitmekihiline VCI roostevastane pakend tagab täpsuse pikamaa mereveo ajal
Lihtne ainult karpi pakend tagab halva niiskuskindluse. Konteinerite kondenseerumine troopilisel marsruudil meretransiidi ajal tekitab täpsetele spline-külgedele pisikesi korrosioonisüvendeid, mis nihutavad pärast saabumist võrkude vahet. Vastavalt võlli mõõtmetele ja tellimuse mahule kasutab tehas sobivaid kaitsekombinatsioone: VCI roostevastane paber, pehmendav mullikile ja tihendatud täispuidust korpused. Niiskust isoleeriv pakkelahendus kaitseb spline-hammaste geomeetriat, säilitades täpsuse stabiilsena kaugtarnete kaudu ookeani kaudu välismaistesse ostjate ladudesse.
Seotud uudised
- Kuidas parandavad spiraalsed koonushammasrattad jõuülekannet nõudlikes masinates?
- Mille poolest on hammasrattad usaldusväärse jõuülekande jaoks hädavajalikud?
- Kuidas sisemised käigud parandavad täpsust ja jõuülekannet?
- Millised kulukad allavoolu tõrked tulenevad tähelepanuta jäetud spline-võlli tootmisprotsessi lünkadest?
- Miks on plastikust spiraalsed hammasrattad tänapäevaste mehaaniliste süsteemide jaoks usaldusväärseks valikuks?
- Kas täisprotsessiga integreeritud hammasrataste töötlemine vähendab välismaiste reduktorite tootjate kolme peamist varjatud hankekahju?
Jäta mulle sõnum